05 桌上型檢查機
產品特色 :
- 檢測精度 精確度99.9% 含以上。
- 檢測OK漏檢0.1%以下,NG過殺3%以下。
- 訓練模組時間約需3個月。
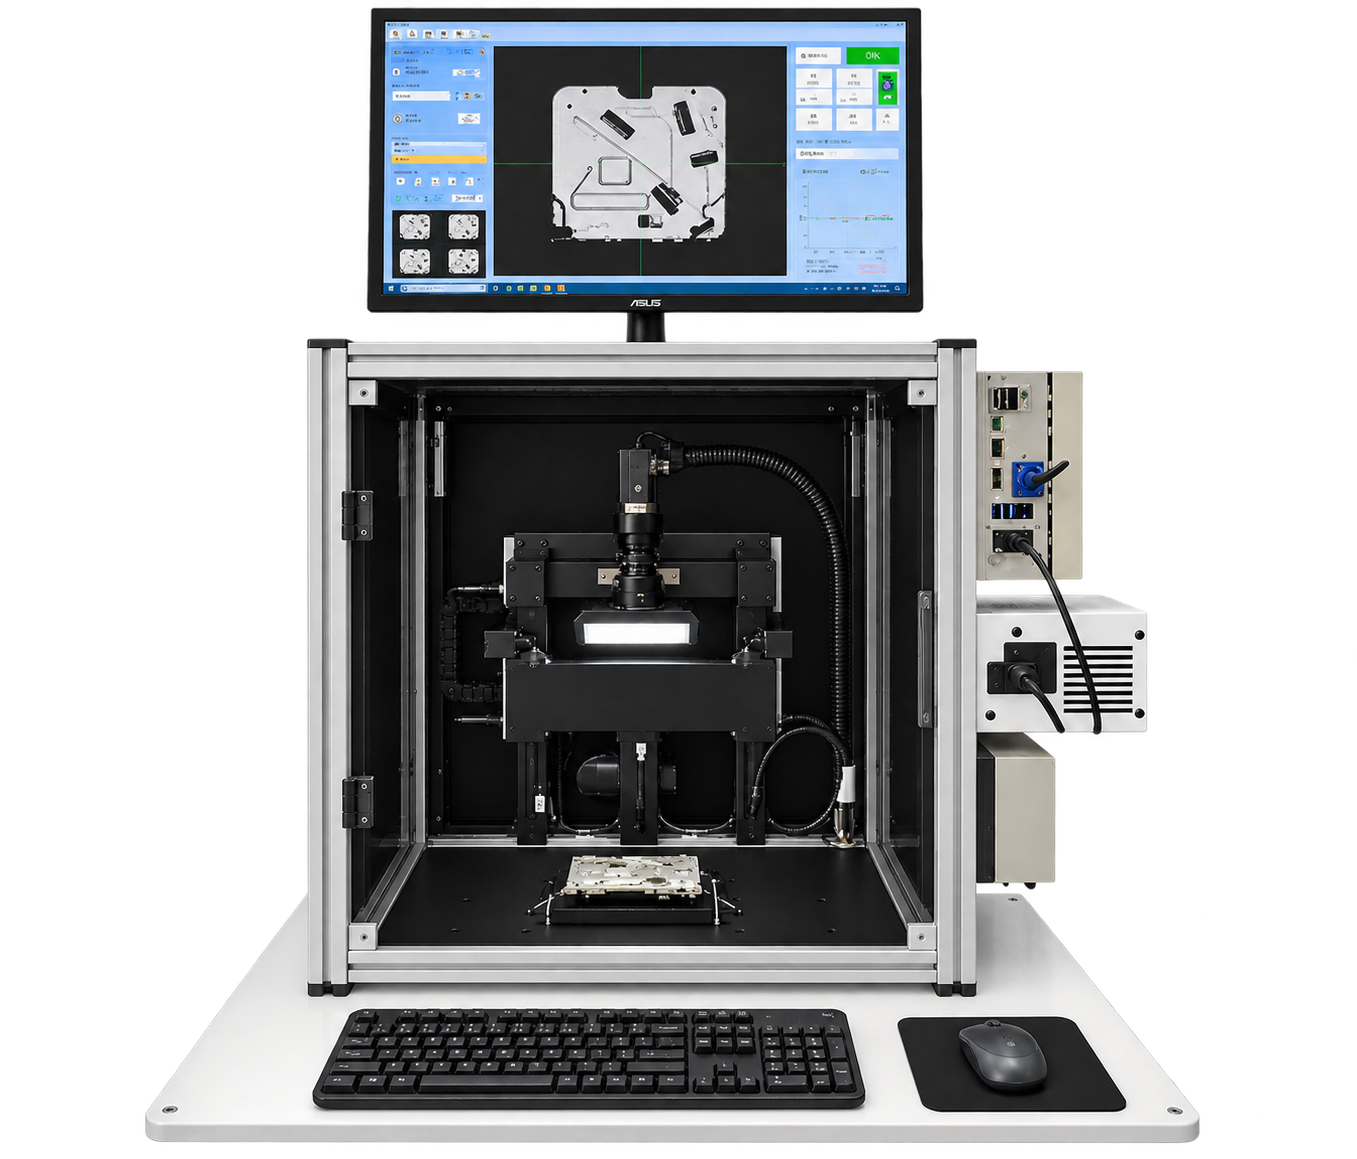
- 系統具有標示 檢測整個盤面相對應 OK/NG 圖塊顯示。
應用產業
- CCD取像檢測、CCD自動對焦
- 電線辨識
- 金屬鑄件圓孔檢測
- 陶瓷外徑測量
有些檢驗需求,型錄上是找不到對應機型的:孔的內壁有沒有毛邊、陶瓷件的外徑有沒有超差、一整束電線有沒有插錯位置——產品太特殊、數量又還沒大到需要一條自動化產線,但交給人工目視,標準就是不會穩定。
桌上型檢查機處理的就是這一段。它不是一台印在型錄上的標準機,而是依照你的檢測項目開發的桌上型檢測平台:以整合的 XY TABLE 精密定位、CCD 取像、軟體判定,一次交付含 IPC、PLC、配線與操作介面的完整一套。檢測精度 99.9% 以上,OK 漏檢 0.1% 以下、NG 過殺 3% 以下。
為什麼特殊件的檢驗更需要客製平台
標準機型之所以便宜、之所以交期短,是因為它假設你的產品長得跟大多數人一樣。一旦要檢的是鑄件內壁、是線束的顏色順序、是陶瓷的外徑尺寸,這個假設就不成立了——每一種檢測項目要用什麼角度取像、打什麼光、對到哪個位置,都不一樣。
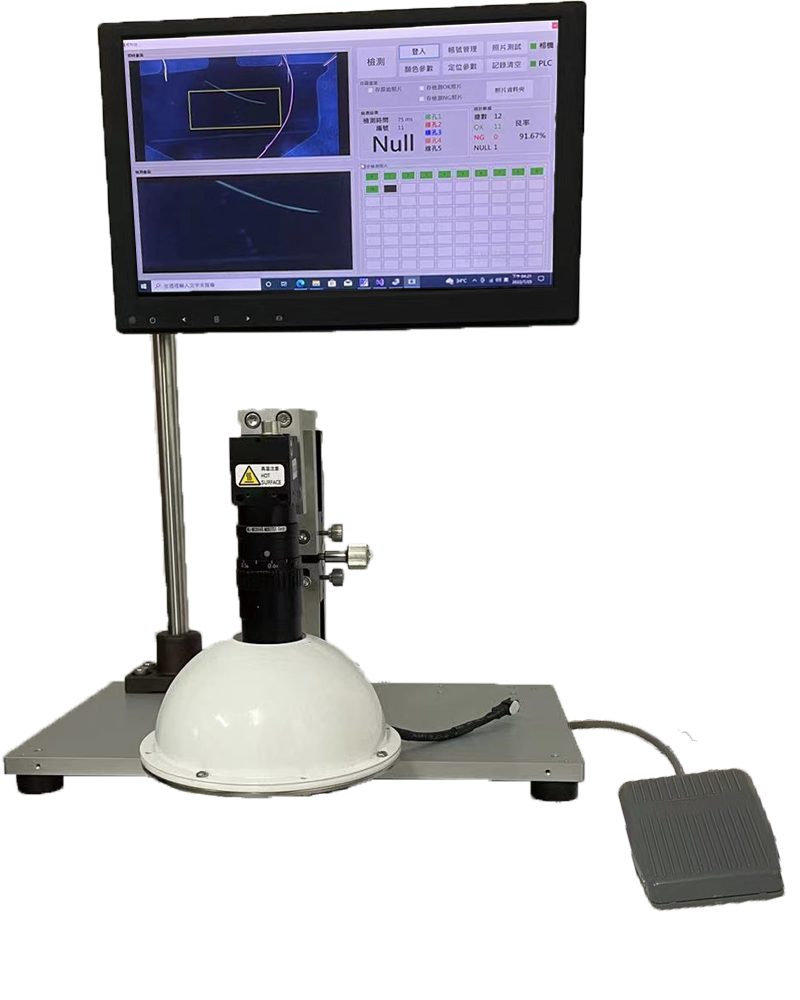
這也是為什麼這頁的「應用產業」列出來的是 CCD 取像檢測與自動對焦、電線辨識、金屬鑄件圓孔檢測、陶瓷外徑測量這幾個彼此無關的項目:它們不是產業別,是已經做過的案子。下方兩支影片一支是電線辨識機、一支是金屬鑄件內壁檢測機,同一套平台做兩件完全不同的事,這正是這台的用法。
另一個現實是人。特殊件的目視檢驗高度依賴老師傅的經驗,標準在他腦袋裡,換人、換班就換一套標準;接到客訴時也拿不出當時的判定依據。本機以固定的判定條件取代個人經驗,並具備登入 LOG 紀錄與工程師/作業員雙模式,讓「誰在什麼時候用什麼設定檢的」留得下來。
設備功能說明
客製化的檢測平台,不是型錄上的標準機
交付的是一整套可運作的檢測工作站:工控電腦(IPC)、20 吋以上螢幕與鍵盤滑鼠、PLC 及配線、整合 XY TABLE 的控制系統及相關配線,全部含在內。你不需要自己找電腦、自己配電、自己整合平台與相機,收到的就是一台可以開機使用的設備。
整合 XY TABLE:精密定位帶來的不只是檢測,還有量測
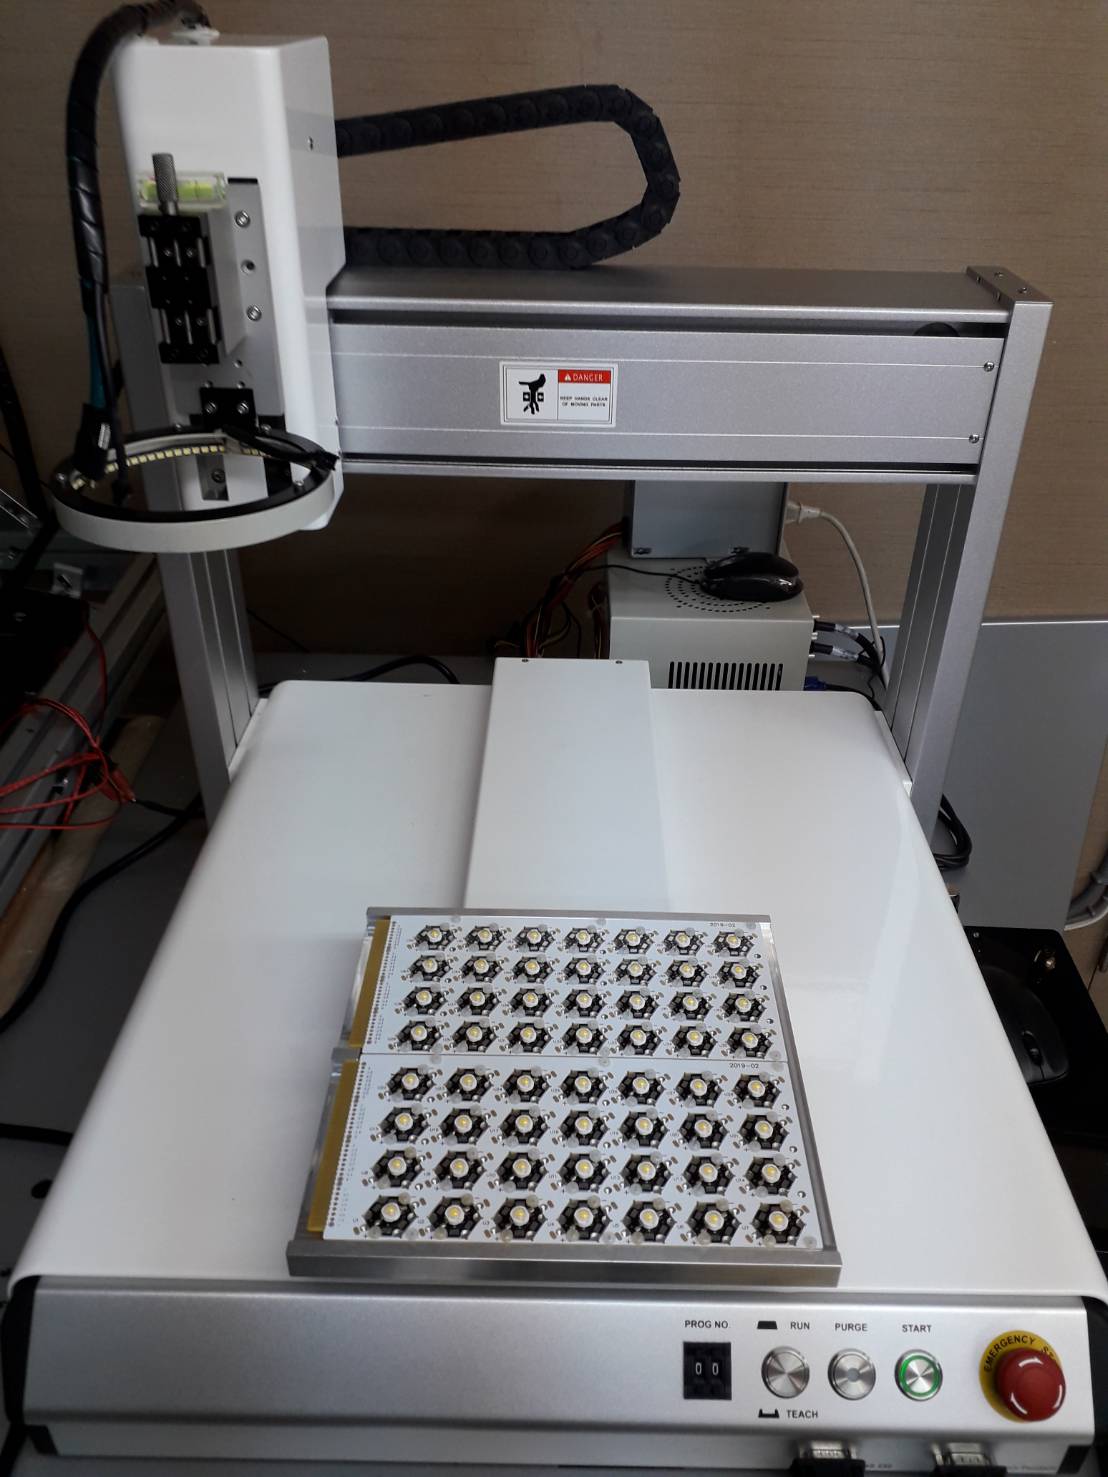
XY 平台可將工件精確移動到指定座標,因此相機能在同一個工件上逐點取像、逐點判定。這件事帶來兩個固定視角設備做不到的能力:一是可以檢查同一個工件上多個指定位置(例如鑄件上的每一個圓孔);二是可以做尺寸量測而不只是有無判定——「陶瓷外徑測量」這類需求要的是一個數值,不是 OK/NG 兩個字。
檢測精度 99.9% 以上,漏檢 0.1% 以下、過殺 3% 以下
這三個數字要一起看。漏檢是不良流到客戶端,過殺是良品被誤判成不良——兩者是蹺蹺板:把判定條件收緊可以壓低漏檢,但過殺就會上升,反之亦然。真正每天在燒錢的其實是過殺,因為那是你自己的良品被丟掉、被重工、被重複複驗的成本,只是它不會被客訴,所以常常沒人算。本機把兩個數字都寫出來(漏檢 0.1% 以下、過殺 3% 以下),是為了讓你能拿它跟其他方案做對等比較。
盤面 OK/NG 圖塊顯示:畫面位置對應實際位置
系統會將整個盤面的檢測結果,以對應位置的 OK/NG 圖塊顯示在畫面上。作業員看圖就知道哪一格是不良、要挑哪一顆,不必再自己在料盤上重新對位數格子——這是實際使用時最省時間、也最不容易出錯的一個設計。
透過 SDK 取得 CCD 影像
系統具備透過 SDK 取得 CCD 影像的能力。對有自己工程或軟體團隊的客戶來說,這代表影像不是被鎖在封閉系統裡,後續要延伸應用時有介接的空間。
工程師模式與作業員模式
兩種操作模式分別開放不同的操作範圍。參數與判定條件由工程師掌握,作業員端只保留日常操作所需的功能,避免現場誤動到已經調好的設定。
登入 LOG 紀錄檔
系統保有登入紀錄,誰在什麼時候操作過設備留得下來。做品質稽核或追查異常時,這是最基本、卻常常被忽略的一項。
檢測速度 1 秒/個
這台的定位是精密檢測與量測,不是拚產能的機型——1 秒完成一個工件的取像與判定,對應的是需要精確定位、需要量測數值、或工件本身就要一個一個處理的場合。如果你要的是每分鐘上千顆的高速全檢,請改看 03 轉盤型檢查機(最高 1000PCS/分);若是捲料連續檢測,請看 04 捲對捲印刷品檢查機(最高 30 公尺/分)。
訓練模組時間約需 3 個月
這是客製化設備誠實該講的一件事。因為檢測項目是為你的產品開發的,模組需要以實際樣本進行訓練與驗證,才能把漏檢與過殺同時壓到前述水準。這段時間不是等待,而是取像條件確認、樣本收集、模型訓練與現場驗證的過程;也正因為有這一段,前面那組數字才不是憑空寫的。若你的時程較緊,請在洽詢時一併說明,我們會先評估可行性。
什麼情況下會用到
找不到對應的標準機型
產品外型特殊、檢測位置刁鑽(例如孔內壁、凹槽底部),或需求本身就很少見,型錄上的機型接不起來時,就是客製平台的場合。
需要的是量測數值,不只是 OK/NG
外徑、孔徑這類需求要的是一個尺寸,而不是「有沒有瑕疵」。XY TABLE 的精密定位正是為了這種需求。
同一個工件上有多個位置要檢查
例如鑄件上分布的多個圓孔,需要逐孔移動、逐孔判定,而不是一次拍完了事。
目前靠老師傅的經驗判定
標準在個人腦袋裡、換班就換一套的情況,可以用固定的判定條件取代,並靠 LOG 與雙模式權限把標準鎖住。
量還不大,但已經被品質問題咬過
產量還撐不起一條自動化產線,可是不良流出去的代價已經很痛——桌上型的規模剛好落在這個中間地帶。
試作、小量產或首件確認
新品試作階段需要確認尺寸與外觀是否落在規格內,用同一套平台就能做到,不必為了試作去開一台專用機。
客訴需要拿得出判定依據
盤面 OK/NG 結果與登入紀錄可作為當時判定的依據,比「我們有檢查」有說服力。
有自己的工程團隊、想在影像上做延伸應用
可透過 SDK 取得 CCD 影像,後續要自行延伸應用時有介接空間。
評估要準備什麼
要檢什麼、判定條件是什麼:這是客製平台最重要的一項——是判定有無瑕疵、還是要量出尺寸?超過多少才算不良?把這件事講清楚,後面所有配置才有依據。
工件樣本(良品與不良品):模組需要以實際樣本訓練與驗證,樣本是導入的起點,愈接近實際生產狀況愈好。
檢測位置與數量:同一個工件上有幾個位置要看、分布在哪裡,決定 XY TABLE 的行程與檢測流程。
工件尺寸與材質表面:尺寸決定平台配置,材質是亮面還是霧面則直接影響光源與取像方式。
產能需求:本機檢測速度為 1 秒/個,請確認這個節拍能否滿足你的需求;若差距較大,我們會建議其他機型。
放料方式:是以料盤整盤放上去,還是單件放置?這會影響操作流程與盤面顯示的設定。
時程:訓練模組約需 3 個月,請提早把這段時間納入你的專案排程。
備妥以上資訊,我們會依實際狀況回覆可行的配置與報價。
產品規格
| 項目 | 規格 |
|---|---|
| 檢測精度 | 99.9% 以上 |
| 漏檢率 | OK 漏檢 0.1% 以下 |
| 過殺率 | NG 過殺 3% 以下 |
| 檢測速度 | 1 秒/個 |
| 定位平台 | 整合 XY TABLE 控制系統及相關配線 |
| 控制系統 | 提供 PLC 及配線 |
| 工控主機 | 提供 IPC,20 吋以上螢幕及鍵盤滑鼠 |
| 影像介接 | 具有透過 SDK 取得 CCD 影像 |
| 結果顯示 | 檢測整個盤面,以相對應位置的 OK/NG 圖塊顯示 |
| 操作模式 | 工程師模式/作業員模式 |
| 系統紀錄 | 具有登入 LOG 紀錄檔 |
| 導入期程 | 訓練模組時間約需 3 個月 |
| 應用案例 | CCD 取像檢測、CCD 自動對焦、電線辨識、金屬鑄件圓孔檢測、陶瓷外徑測量 |
本機為客製化檢測平台,實際配置會依檢測項目、工件尺寸與精度需求規劃,詳細規格請洽詢。

相關影片
同一套桌上型平台,兩個完全不同的應用——這正是客製化檢測平台的用法。
電線辨識機
金屬鑄件內壁檢測機
常見問題
我的產品很特殊,型錄上沒有對應的機型,可以做嗎?
這台就是為了這種需求存在的。它不是標準機,而是依你的檢測項目開發的桌上型平台——已完成的案例包含電線辨識、金屬鑄件圓孔檢測、陶瓷外徑測量、CCD 取像與自動對焦等,彼此差異很大。請提供工件樣本與檢測需求,我們會評估可行性。
「NG 過殺 3% 以下」是什麼意思?為什麼要看這個數字?
過殺是指良品被誤判成不良。它跟漏檢是蹺蹺板關係:判定條件收緊可以壓低漏檢,但過殺就會上升。過殺不會被客戶投訴,所以常被忽略,但它是你自己的良品被丟掉、被重工、被重複複驗的成本,實際上每天都在發生。我們把漏檢(0.1% 以下)與過殺(3% 以下)兩個數字都列出來,就是為了讓你能做對等比較。
可以量尺寸嗎,還是只能判斷有沒有瑕疵?
可以做量測。已完成的案例包含陶瓷外徑測量與金屬鑄件圓孔檢測,靠的是整合的 XY TABLE 精密定位讓相機移動到指定位置取像。實際可量測的項目與精度,請提供工件與量測需求讓我們評估。
訓練模組要 3 個月,這段時間在做什麼?
因為檢測項目是為你的產品開發的,這段期間包含取像條件確認、樣本收集、模型訓練與現場驗證。客製化設備沒有辦法跳過這一段——前面那組漏檢與過殺的數字,就是靠這段時間跑出來的。時程較緊的話請在洽詢時說明,我們會先評估。
1 秒檢一個,是不是太慢?
這台的定位是精密檢測與量測,不是高速全檢。需要每分鐘上千顆的話,建議看 03 轉盤型檢查機(最高 1000PCS/分);捲料連續檢測則看 04 捲對捲印刷品檢查機(最高 30 公尺/分)。
一整盤放上去,怎麼知道哪一顆是不良?
系統會把整個盤面的檢測結果以相對應位置的 OK/NG 圖塊顯示在畫面上,畫面上的位置就對應料盤上的實際位置,照著挑即可,不必自己重新對位。
孔的內壁、凹槽底部這種看不到的地方測得到嗎?
金屬鑄件內壁檢測與圓孔檢測都是已完成的案例(可參考本頁的「金屬鑄件內壁檢測機」影片)。這類需求高度取決於工件的實際幾何與可進入的取像角度,請提供樣本讓我們實際評估。
設備包含哪些東西?電腦要我們自己準備嗎?
不用。交付內容包含 IPC 工控主機、20 吋以上螢幕與鍵盤滑鼠、PLC 及配線、整合 XY TABLE 的控制系統及相關配線,是一套可以直接開機運作的完整設備。
可以跟我們自己的系統介接嗎?
系統具備透過 SDK 取得 CCD 影像的能力,影像不會被鎖在封閉系統內。若你有更進一步的介接需求(例如把判定結果送到既有系統),請具體說明需求內容,我們會評估。
作業員會不會誤改到判定參數?
不會。系統分為工程師模式與作業員模式,參數與判定條件由工程師掌握,作業員端只保留日常操作所需的功能;另外也具有登入 LOG 紀錄檔,可追查誰在什麼時候操作過設備。
導入要先準備什麼?
最重要的是工件樣本(良品與不良品)與明確的判定標準,其次是檢測位置與數量、工件尺寸與材質表面、產能需求與放料方式。備齊這些,我們就能給出具體的配置建議與報價。